Журнал монтажных соединений на болтах с контролируемым натяжением
Журнал монтажных соединений на болтах с контролируемым натяжением оформляется в соответствии с СП 70.13330.2012 Приложение Д. Оформляется данный журнал при выполнении работ по монтажу металлоконструкций с применением болтовых соединений и указаний в проекте к требованиям контролируемого натяжения.
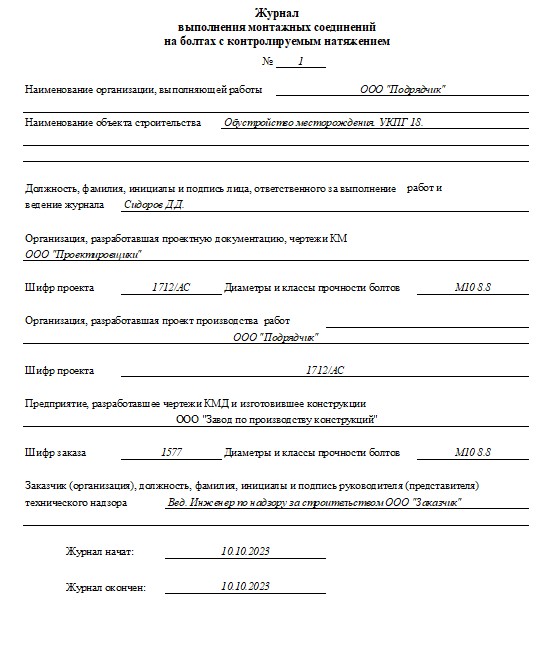
Первое, что заполняется — титульный лист журнала. Впрочем он похож на другие титульные листы журналов согласно СП 70.13330.2012 .
1. Журналу присваивается номер . Можно указывать как числовые так и буквенные значения, либо комбинировать;
2. Указывается наименование организации, которая выполняет работы и ведет журнал;
3. Указывается наименование объекта строительства на котором выполняются работы;
4. Указывается должность и Ф.И.О производителя работ (обычно именно так на практике);
5. Указывается наименование организации, которая разработала чертежи КМ. Обычно генеральный проектировщик;
6. Указываем шифр проекта КМ и диаметры всех болтов с классами прочности;
7. Указываем организацию разработавшую ППР. Естественно, ППР разрабатывает организация подрядчика;
8. Указываем шифр ППРа;
9. Указываем организацию разработавшую КМД и изготовившую конструкции, этим могут заниматься и разные организации, но обычно это завод изготовитель конструкций занимается;
10. Указываем диаметры и класс прочности всех болтов;
11. Указываем представителя заказчика;
12. Последняя графа дата начала и окончания ведения журнал;
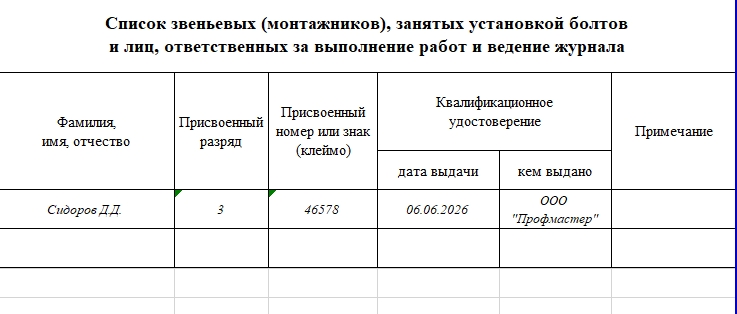
На данном листе указываем представителя монтажной организации имеющего соответствующую аттестацию для выполнения работ;
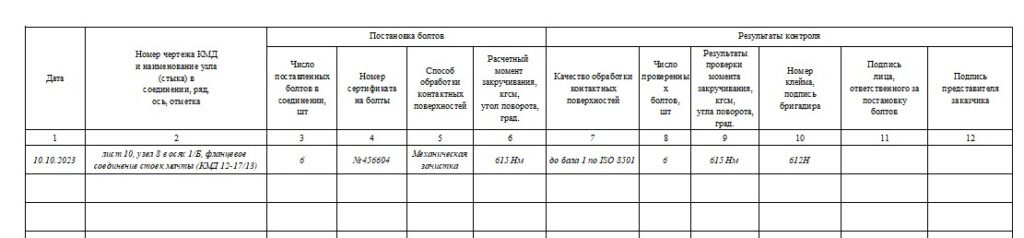
Переходим к заполнению основных граф журнала. Журнал имеет 12 столбцов.
- Дата выполнения работ;
- Указываем лист по КМ или КМД согласно которому выполнялись работы, а также ось и отметку на которой выполнялась простановка болтов;
- Указываем число установленых болтов;
- Указываем номер сертификата качества на применённые болты;
- Указываем способ обработки болтов, обычно механическая зачистка;
- Указываем момент затяжки болтов (в проекте указывается момент, на который необходимо затягивать болты);
- Указываем качество обработки поверхности, обычно до 1 или двух баллов по ISO;
- Указываем количество проконтролированных после затяжки болтов;
- Указываем результаты проверки протяжки;
- Указываем номер клейма звенового, ответственного за выполнение работ;
- Далее идут подписи ответственных лиц;
На этом заполнение журнала закончено. Если у Вас остались вопросы, Вы можете оставить комментарий или обратиться к администратору.


Добавить комментарий